Protéger une pièce en acier après fabrication : galvanisation, peinture ou brunissage ?
À retenir en un clin d’œil
La question revient sur pratiquement toutes les commandes qui sortent de notre atelier de chaudronnerie : la pièce est découpée, soudée, ébavurée, elle est nickel sur le plan dimensionnel, et il faut maintenant décider comment elle va vieillir. Un client qui commande un châssis pour l’extérieur n’a pas le même besoin qu’un client qui fait fabriquer une bride destinée à l’intérieur d’un carter. Beaucoup demandent pourtant encore « la galva » par réflexe, sans se poser la question du contexte réel de la pièce.
1. Cinq façons de protéger l’acier, cinq résultats très différents
2. Galvanisation à chaud : la plus robuste, mais elle mange des cotes
3. Thermolaquage : le bon compromis esthétique, à condition d’entretenir
4. Zingage électrolytique : rapide et fin, mais pas fait pour l’extérieur durable
5. Brunissage à froid : pas de surépaisseur, mais une protection à ne pas surestimer
6. Huilage simple : le degré zéro, mais parfois le bon choix
1. Cinq façons de protéger l’acier, cinq résultats très différents
On va comparer ici les traitements qu’on croise le plus souvent en sortie d’atelier de métallerie ou de chaudronnerie : la galvanisation à chaud, le thermolaquage, le zingage électrolytique, le brunissage à froid et, tout simplement, l’huilage. Chacun a sa surépaisseur, sa tenue, ses limites et son domaine d’emploi. Le bon choix dépend presque toujours de trois choses : l’environnement réel de la pièce, la précision dimensionnelle exigée, et la durée de vie attendue sans entretien.
2. Galvanisation à chaud : la plus robuste, mais elle mange des cotes
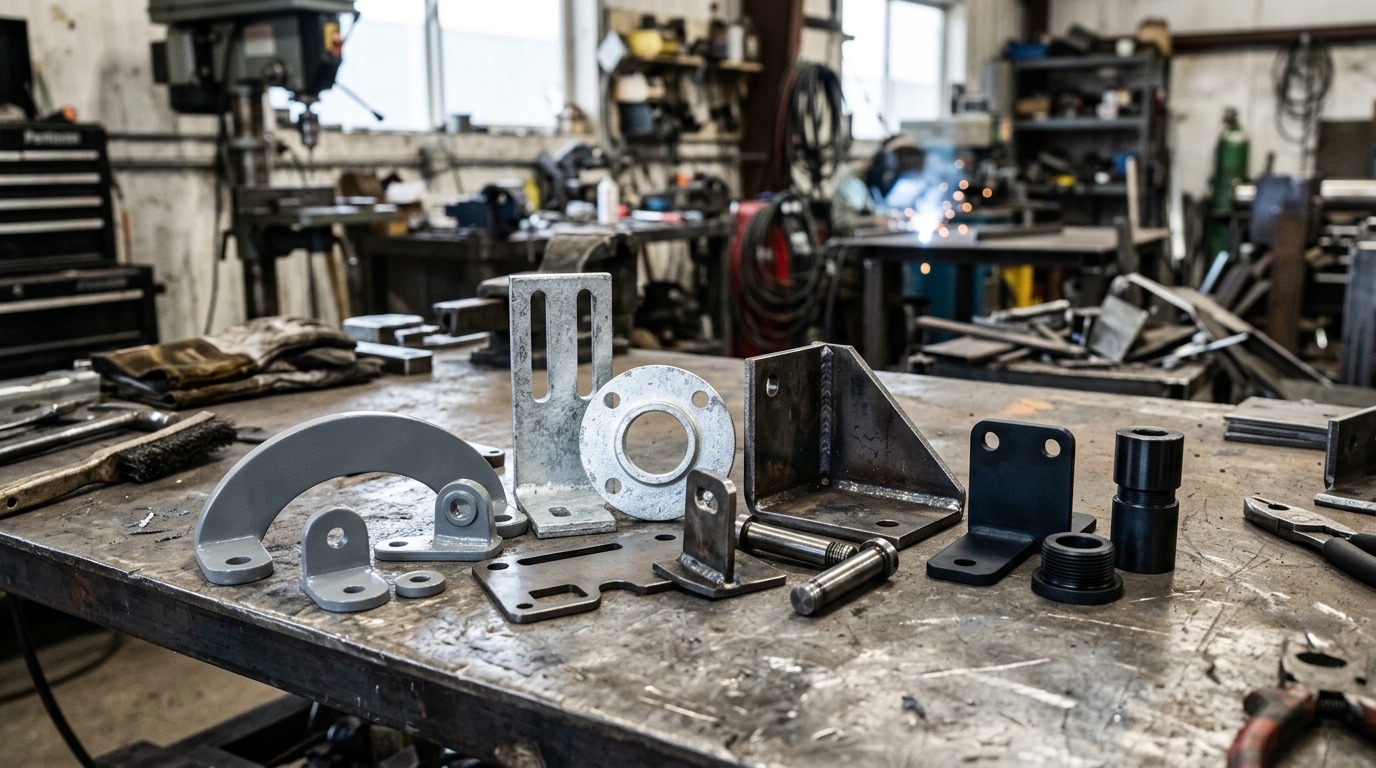
Pour une structure extérieure qui doit tenir vingt ou trente ans sans entretien (garde-corps, charpente métallique, mobilier urbain), rien ne bat la galvanisation à chaud. La norme NF EN ISO 1461 impose des épaisseurs minimales de 55 à 85 microns selon l’épaisseur de l’acier traité, et on dépasse couramment 120, voire 200 microns sur les pièces qui restent longtemps immergées.
C’est précisément ce qui fait aussi sa limite : sur une pièce à cotes serrées, un alésage ou un filetage, cette épaisseur devient un problème concret. Un taraudage M8 galvanisé à chaud ne passe plus l’écrou sans reprise. Sur des assemblages soudés de faible épaisseur, la chaleur du bain, autour de 450°C, peut aussi faire travailler la pièce et créer des déformations qu’on ne voit qu’après coup. On prévoit donc systématiquement soit un sur-taraudage, soit une protection locale des filetages avant immersion, soit un usinage de reprise après galvanisation sur les zones fonctionnelles.
3. Thermolaquage : le bon compromis esthétique, à condition d’entretenir
Le thermolaquage dépose une couche de poudre polymérisée au four, typiquement entre 60 et 120 microns, avec un rendu couleur et une finition que la galvanisation ne propose pas. C’est le choix classique pour du mobilier extérieur, des garde-corps visibles, des équipements de façade.
Le vrai point faible, c’est la moindre rayure profonde : dès que la peinture est percée jusqu’au métal, la corrosion démarre localement, et contrairement au zinc, la peinture ne se sacrifie pas pour protéger l’acier autour du défaut. Il faut aussi un sablage et souvent une phosphatation en amont pour que l’accroche tienne dans le temps, sinon on voit des cloques apparaître au bout de deux ou trois hivers.
4. Zingage électrolytique : rapide et fin, mais pas fait pour l’extérieur durable
Le zingage électrolytique dépose une couche beaucoup plus fine, de l’ordre de 5 à 25 microns, jusqu’à 30 microns dans certaines variantes renforcées type HTC.
C’est le traitement qu’on retrouve sur la boulonnerie, les petites pièces mécano-soudées, les éléments montés en intérieur ou en extérieur abrité. L’avantage, c’est la vitesse : les bains électrolytiques tournent en quelques heures, contre plusieurs jours pour une galvanisation façonnière avec transport et planning de bain.
L’inconvénient, c’est que cette fine couche de zinc s’use vite en extérieur exposé, surtout en bord de mer ou en ambiance industrielle agressive. On la réserve aux usages intérieurs ou aux pièces qu’on sait devoir remplacer périodiquement.
5. Brunissage à froid : pas de surépaisseur, mais une protection à ne pas surestimer
Le brunissage à froid des pièces en acier fonctionne très différemment : il ne dépose rien, il transforme chimiquement la surface pour créer une fine couche d’oxyde noir, de l’ordre de 0,2 à 3 micromètres. Autant dire une épaisseur négligeable, ce qui en fait le seul traitement de cette liste qui ne modifie aucune cote fonctionnelle.
C’est pour ça qu’on le retrouve sur les pièces de mécanique de précision, les outillages, les engrenages, les pièces mobiles à jeu serré, tout ce qui ne supporterait pas quelques dizaines de microns supplémentaires. Le point qu’on rappelle systématiquement aux clients : sans passage à l’huile ou à la cire après traitement, la couche brunie protège à peine mieux qu’un acier nu.
C’est le post-traitement à l’huile qui fait le travail de protection, pas le brunissage lui-même. Certains ateliers s’équipent d’ailleurs de kits de brunissage à froid pour traiter en interne de petites séries sans passer par un sous-traitant à chaque fois.
6. Huilage simple : le degré zéro, mais parfois le bon choix
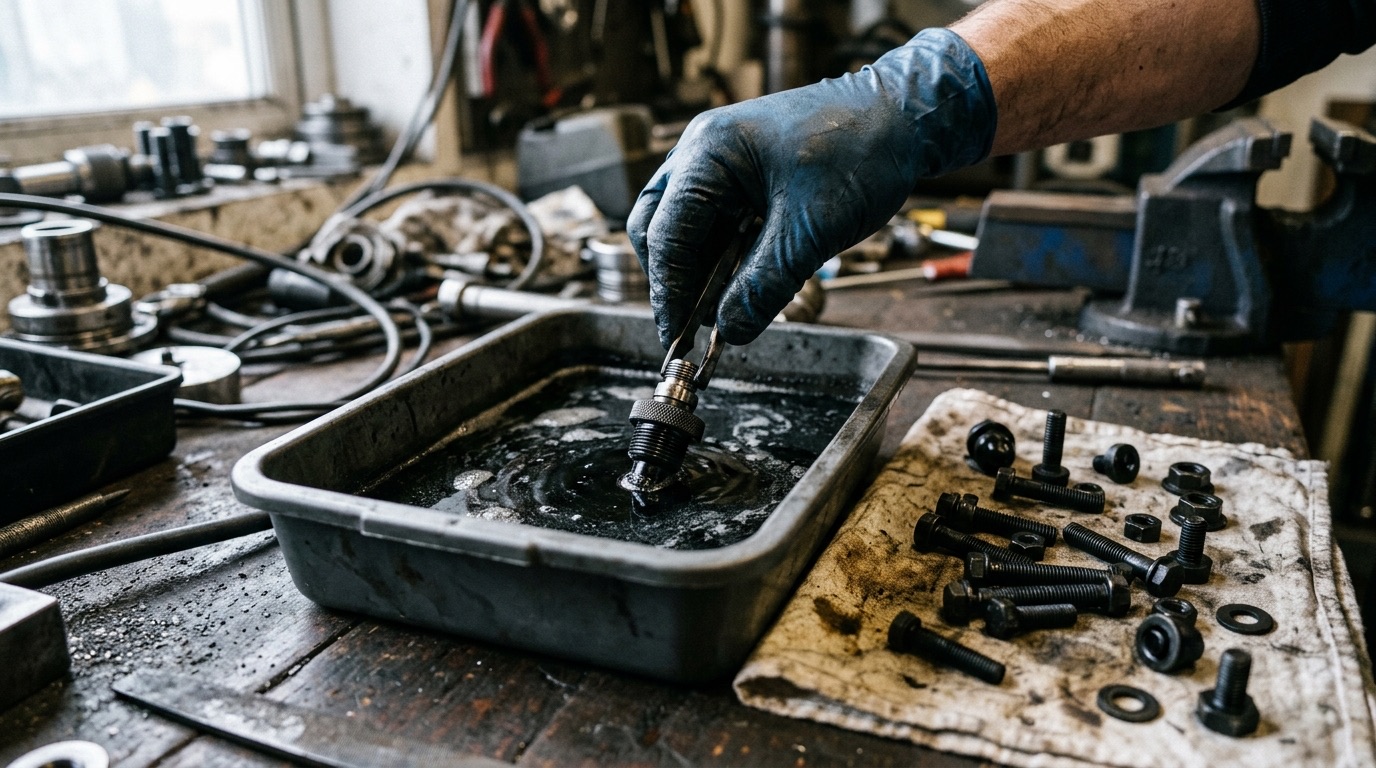
Pour une pièce qui va être peinte plus tard, montée dans un ensemble à l’abri, ou stockée quelques semaines avant intégration, un simple passage à l’huile de protection suffit souvent. Ça ne coûte presque rien et ça évite la rouille de stockage. Ce n’est évidemment pas une protection définitive : dès que l’huile sèche ou s’évapore, l’acier reprend l’humidité ambiante.
7. Ce qu’on regarde avant de trancher
| Traitement | Surépaisseur | Tenue en extérieur | À éviter sur |
|---|---|---|---|
| Galvanisation à chaud | 55 à 200+ microns | Très bonne, plusieurs décennies | Cotes serrées, filetages, assemblages soudés fins |
| Thermolaquage | 60 à 120 microns | Bonne si pas de rayure profonde | Pièces soumises aux chocs et à l’abrasion |
| Zingage électrolytique | 5 à 30 microns | Limitée en extérieur exposé | Structures extérieures durables |
| Brunissage à froid | 0,2 à 3 micromètres | Faible sans huilage régulier | Extérieur non entretenu |
| Huilage simple | Nulle | Très courte | Tout usage long terme |
Sur nos devis, on ne propose quasiment jamais un traitement par défaut. On demande d’abord où va vivre la pièce, si elle a des cotes fonctionnelles serrées, et pendant combien de temps elle doit tenir sans qu’on y touche. Une bride filetée destinée à un carter intérieur n’a aucune raison de passer en galvanisation à chaud.
Un garde-corps de toiture-terrasse n’a, à l’inverse, aucune raison de se contenter d’un zingage électrolytique. C’est ce croisement entre géométrie de la pièce et environnement réel qui fait gagner, ou perdre, dix ans de tenue.